


Szerszámozás és formakészítés
Házon belüli szerszámtervezés, építés és karbantartás – a precíziós bélyegzés szíve
Képesség áttekintése
Szerszám- és formagyártás a ZT-nél
A szerszám elkészíti az alkatrészt. A ZT-nél gyártási bázisunkon belül sajtolószerszámokat, formázószerszámokat és rögzítéseket tervezünk, gyártunk és karbantartunk. Ez a vertikális integráció gyorsabb átfutási időt, alacsonyabb szerszámköltséget és gyors reagálást jelent a mérnöki változásokra – olyan előnyök, amelyekkel a kiszervezett szerszámok egyszerűen nem férnek hozzá.
Miért házon belüli szerszámozás a ZT-től?

40 éves formatervezési tapasztalat

8 vezetékes szikraforgácsoló gépek

Same-Shift módosítások
Szerszámterem felszerelése és képességei
|
Felszerelés |
Modell/Spec |
Mennyiség |
Funkció |
|
Huzal EDM |
DK7750 |
8 egység |
Összetett matricaprofilok, lyukasztók és szerszámbetétek vágása |
|
Kis lyuk szikraforgácsolás |
DB703 |
1 unit |
Kezdőfuratok fúrása huzal szikraforgácsolásához, finom lyuk égetése |
|
CNC megmunkáló központ |
1060B |
1 unit |
Marószerszám cipők, formaalapok és precíziós alkatrészek |
|
Gantry marógép |
X2018A |
1 unit |
Nagy matricacipők, nehéz formaalapok |
|
Felületi csiszoló |
M7163CX12.5 |
2 egység |
A szerszám alkatrészek precíziós csiszolása, síkság és párhuzamosság |
|
Univerzális marógép |
Több |
Több |
Általános szerszámelem-megmunkálás |
|
Radiális fúrógép |
Z3080X25 |
5 egység |
Fúró- és menetfúró sajtolócipők, vízvezetékek |
|
Esztergapad |
CD6150A, CFW6180B, C630 |
6 egység |
Esztergavezető csapok, perselyek és kör alakú szerszám alkatrészek |
Szerszámtervező szoftver:
CAD:AutoCAD, UG (Unigraphics NX), SolidWorks
Csík elrendezése és szimulációja:3D szerszámkialakítás mozgásszimulációval a szalag előrehaladásának és az interferenciák ellenőrzéséhez az acél vágása előtt.
Az általunk gyártott szerszámtípusok:
|
Szerszám típusa |
Tipikus alkalmazások |
Átfutási idő |
|
Progresszív Dies |
Nagy volumenű bélyegzés, összetett alkatrészek, többféle tulajdonsággal |
30-45 nap |
|
Vegyület meghal |
Alátétek, lapos nyersdarabok, egyszerű profilok |
15-20 nap |
|
Mélyhúzó szerszámok |
Kupakok, csészék, hengeres héjak |
25-35 nap |
|
Formázási szerszámok |
Tartók, kapcsok, hajlított alkatrészek |
15-25 nap |
|
Hegesztő készülékek |
Robot- és kézi hegesztőcellák |
10-20 nap |
|
Ellenőrző lámpatestek |
Go/no-go mérőeszközök, CMM tartóelemek |
7-15 nap |
A ZT szerszámozási munkafolyamata
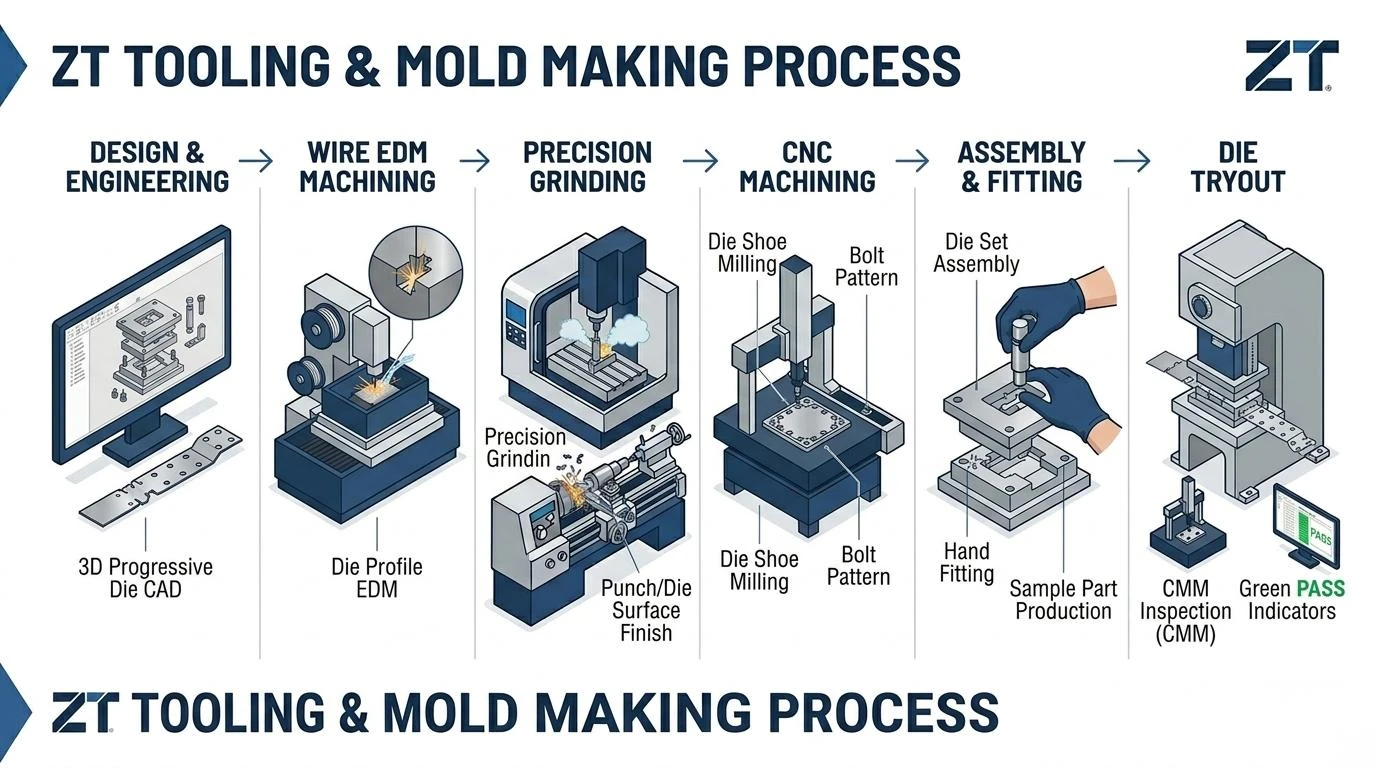
1. lépés: Tervezés és tervezés
Szerszámmérnökeink felülvizsgálják alkatrésznyomtatását, és úgy tervezik meg a szerszámot, hogy megfeleljen a tűrés-, térfogat- és költségcéloknak. Az anyagfelhasználás optimalizálása és a zökkenőmentes folyamat biztosítása érdekében szalagelrendezési szimulációt végzünk. Az acél vágása előtt jóváhagyásra megkapja a szerszám tervezési rajzát.
2. lépés: Alkatrész-megmunkálás
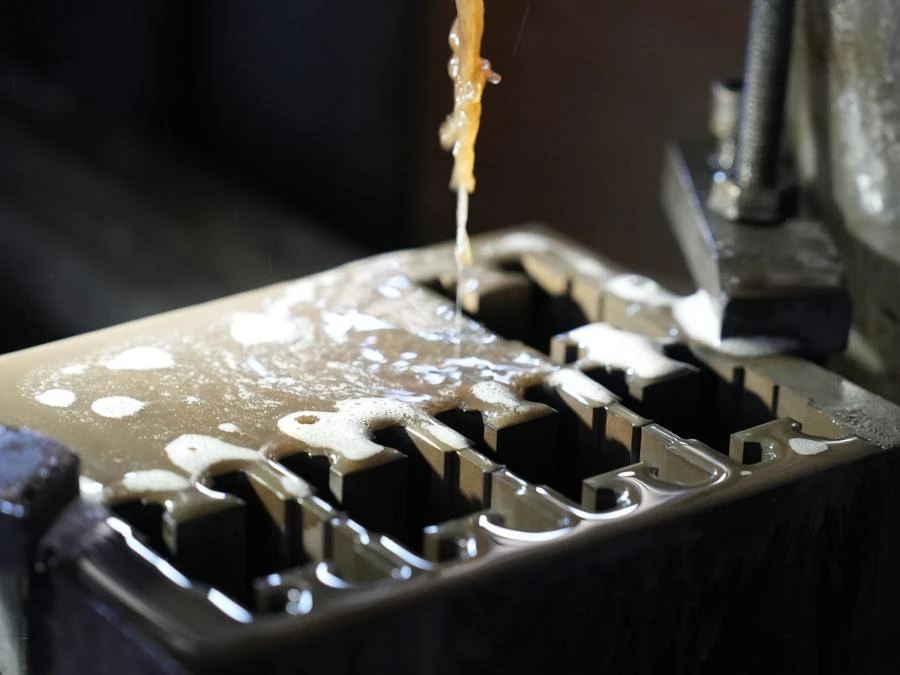
Vonólemezek és betétek:Szerszámacélból (Cr12MoV, DC53, SKD11) vágott szikraforgácsoló huzalra. A huzal szikraforgácsolás bonyolult profilokat hoz létre ±0,005 mm pontossággal és kiváló felületi minőséggel.
Ütések és pilóták:Méretre őrölni felületcsiszolóval, majd szikraforgácsolással vagy huzalvágással összetett formákhoz.
Die Cipők és talpak:CNC megmunkáló központjainkon öntöttvasból vagy acélból marva.
3. lépés: Összeszerelés és felszerelés
Szakképzett szerszámkészítők szerelik össze a matricát, és precíz hézaggal (általában az anyagvastagság 5-10%-a) illesztik a lyukasztókat a présekhez. A vezetőcsapok és perselyek tökéletes igazítást biztosítanak a felső és az alsó szerszámfelek között.
4. lépés: Próba és érvényesítés
Az elkészült szerszámot felszerelik a gyártóprésre és kipróbálják. A mintadarabokat a CMM-en ellenőrzik, hogy minden méret megfelel-e a nyomtatott méretnek. Bármilyen módosítást azonnal végrehajtunk gyártóbázisunkon belül. A jóváhagyás után a kocka gyártásba kerül.
5. lépés: Karbantartás és felújítás
Nyomon követjük az elütések számát, és megelőző karbantartást, élezést, kopott pilóták cseréjét, tisztítást és kenést végzünk a minőség romlása előtt. A matricák újszerű állapotba felújíthatók nagy mennyiségű futás után.
Tanulságok a terepen: Miért fontosabb a menetkivágás, mint gondolnád
Egy ügyfél része volt asorja probléma-az élsorja nagyobb volt a megengedettnél, másodlagos sorjázást igényel. A matrica az anyagvastagságnak megfelelő szabványos hézaggal készült. De az anyag anagy szilárdságú HSLA acél, ami megkövetelinagyobb szerszámhézagtisztán nyírni.
Javításunk:A szerszámhézagot 2%-kal (anyagvastagság 8%-ról 10%-ra) nyitottuk. A sorja eltűnt. Ez a törzsi tudás, amely tudatában van annak, hogy az anyagminőség befolyásolja az optimális távolságot. Nincs benne a tankönyvben; a műhelyben tanulják meg.
Egy másik lecke: A keményfém értéke nagy volumenű matricáknál
Egy ügyfél progresszív szerszáma évente 1 millió alkatrészt gyártott. Az acéllyukasztók elhasználódtak, és 100 000 ütésenként újra kellett élezni, ami leállást okozott. Újjáépítettük a szerszámot keményfém lyukasztókkal és betétekkel. A keményfém szerszámok 1 millió ütést futnak le az élezés között, kiküszöbölve az állásidőt és csökkentve az alkatrészenkénti költséget.
Mikor válasszuk a keményfém vs. szerszámacélt:
|
Kritériumok |
Szerszámacél (Cr12MoV, SKD11) |
Karbid |
|
Költség |
Alacsonyabb kezdeti költség |
Magasabb kezdeti költség |
|
Viseljen életet |
100 000 – 300 000 ütés az élezés között |
1000,000+ találat az élesítés között |
|
Legjobb For |
Kis-közepes térfogatú, prototípus, változatos anyagok |
Nagy volumenű gyártás, csiszolóanyagok |
Minőségellenőrzés a szerszámokhoz
A szerszám alkatrészeinek ellenőrzése:
Huzalos EDM profilok:Vision Measuring System-en (0,001 mm) ellenőrizve.
Lyukasztó és szerszám méretei:Mikrométerekkel mérve ésCMM.
Keménység:A szerszámacél alkatrészeket Rockwell keménységmérővel tesztelték (általában HRC 58-62).
Megpróbáló vizsgálat:
Első cikk részei:Teljes dimenziós elrendezés a Xi'an Edward CMM-en (0,005 mm) .
Funkcionális tesztelés:Az alkatrészek illeszkedését, formáját és működését az ügyfél igényei szerint ellenőrzik.
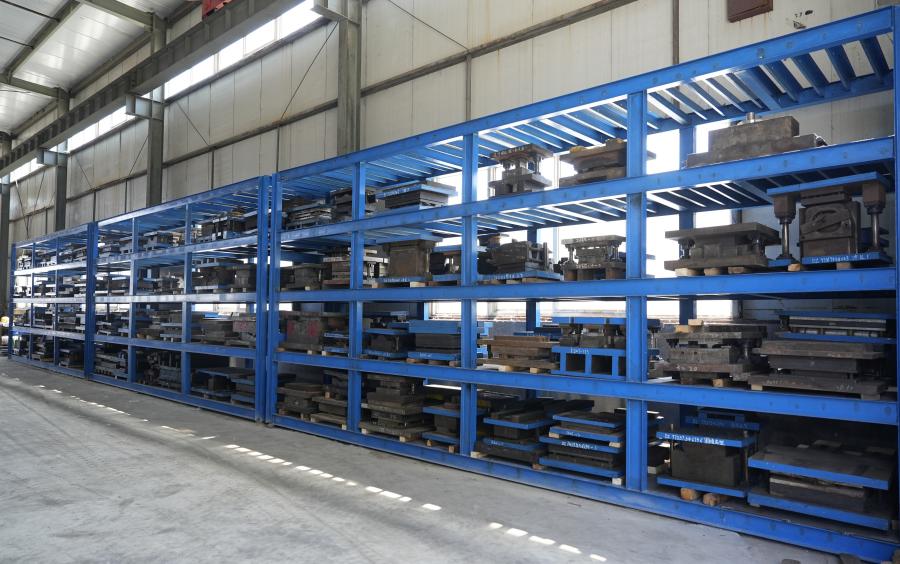
Szerszámozási dokumentáció:
Dieterv rajzok (2D és 3D)
Csík elrendezése és progressziós rajzai
Anyagtanúsítványok szerszámacélhoz
Hőkezelési tanúsítványok
CMM vizsgálati jelentések az első cikkben szereplő alkatrészekről
Tanúsítványok:
Gyártóbázisunk ISO 9001:2015 és IATF 16949:2016 Szerszámkezelési szabványok szerint működik.
Reprezentatív szerszámozási projektek
|
Szerszám típusa |
Alkalmazás |
Ügyfél-előny |
|
20 állomásos progresszív kocka |
EMI-árnyékolódoboz éremekkel és összetett formákkal |
3 szerszámos eljárást váltott ki, 40%-os költségcsökkentés |
|
Mélyhúzó szerszám készlet |
Rozsdamentes acél szűrőház, 150 mm mély |
3 szakaszos húzás közbenső lágyítással, varrat nélküli héjjal |
|
Robot hegesztő berendezés |
Generátor alapkeret, 2m x 4m |
50%-os hegesztési idő csökkenés, egyenletes illeszkedés |
|
Ellenőrző mérőeszköz |
Autókonzol, 12 kritikus méret |
100%-ban soron belüli ellenőrzés, csökkentett CMM-sor |
Kiszolgált iparágak
Autóipar
Progresszív matricák konzolokhoz, csatlakozókhoz, érzékelőházakhoz. Az IATF 16949 szabványnak megfelelő szerszámkezelés.
01
Elektronika
Nagy sebességű progresszív matricák EMI-pajzsokhoz, érintkezőkhöz, terminálokhoz.
02
Ipari
Alakító szerszámok és hegesztőszerelvények szerkezeti elemekhez.
03
Orvosi
Precíziós szerszámok rozsdamentes acél alkatrészekhez teljes nyomon követhetőséggel.
04
Gyakran Ismételt Kérdések
1. kérdés: Kié a szerszám-ZT vagy az ügyfél?
Tiéd a szerszám. Ön fizet a szerszám tervezéséért és kivitelezéséért. A szerszámot a gyártóbázisunkban tároljuk, és mi karbantartjuk a program teljes élettartama alatt. Ha úgy dönt, hogy áthelyezi a gyártást, kiadjuk Önnek a szerszámokat.
Q2: Mi a tipikus szerszámköltség és átfutási idő?
A szerszám költsége a szerszám összetettségétől, méretétől és az állomások számától függ.
- Egyszerű összetételű szerszám: 15-20 nap
- Mérsékelten progresszív hal (5-10 állomás): 25-35 nap
- Komplex progresszív matrica (10-20 állomás): 30-45 nap
A kötelezettségvállalás előtt részletes szerszámajánlatot adunk költségbontással (tervezés, anyag, megmunkálás, kipróbálás).
3. kérdés: Módosíthat egy másik beszállítótól származó meglévő szerszámot?
Igen. Küldje el nekünk a szerszámot és a kívánt módosítást. Felmérjük a megvalósíthatóságot és árajánlatot adunk. A módosítások gyakran költséghatékonyabbak, mint egy új szerszám építése.
4. kérdés: Milyen szerszámacélokat használ, és miért?
|
Szerszámacél |
Legjobb For |
|
Cr12MoV |
Általános célú hidegmunka, jó kopásállóság, alacsonyabb költség |
|
DC53 |
Nagyobb szívósság, mint a Cr12MoV, ellenáll a forgácsolásnak, jó nagy ütésekhez |
|
SKD11 |
A D2 japán megfelelője, kiváló kopásállóság |
|
Keményfém (YG8, YG15) |
Extrém kopásállóság a nagy mennyiségű gyártáshoz |
Az alkatrész anyaga és a gyártási mennyiség alapján a legjobb anyagot ajánljuk.

Készen áll a szerszámok megépítésére?
Töltse fel alkatrészrajzát. Szerszámmérnökeink biztosítják adie tervezési koncepció és költségvetési árajánlat 2-3 munkanapon belül.
Ezt a képességet támogató minőségi rendszerek

IATF 16949 tanúsítvány

ISO 9001 tanúsítvány
Ellenőrző berendezés:
Látásmérő rendszer (0,001 mm)|Xi'an Edward CMM (0,005 mm)|Rockwell keménységmérő|Felületi érdességmérő
ZT|Tianjin, Kína|info@zntmetal.com