


Progresszív sajtolási szolgáltatások
Nagy sebességű, többállomásos bélyegzés összetett alkatrészekhez nagy mennyiségben
Képesség áttekintése
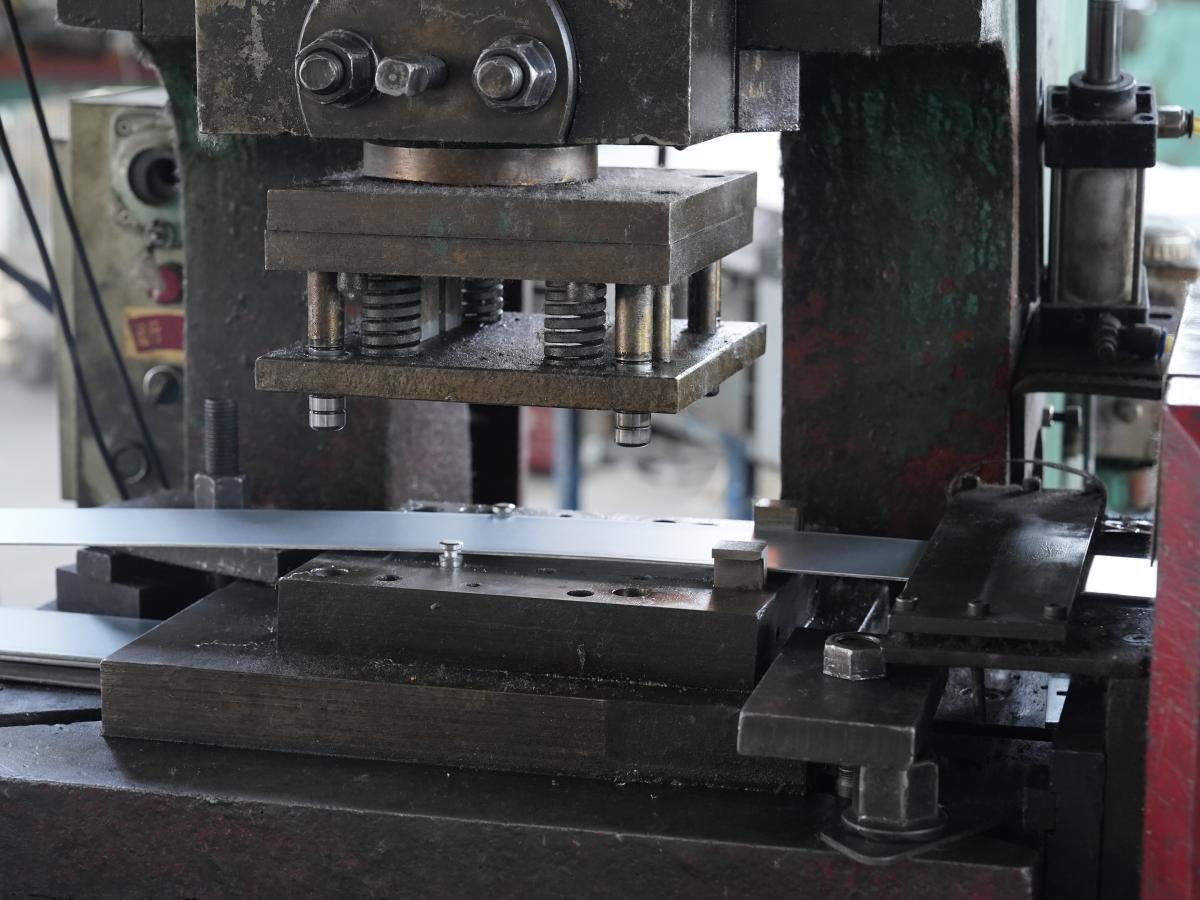
Progresszív présbélyegzés a ZT-nél
A progresszív présbélyegzés a lapos tekercset kész résszel alakítja át egy sor állomáson keresztül – átszúrás, alakítás, vágás és kivágás – mindezt egyetlen folyamatos löketben. A ZT-nél progresszív szerszámokat tervezünk, építünk és működtetünk20 állomásig, olyan alkatrészbonyolítások elérése, amelyek több műveletet igényelnének a hagyományos bélyegzés során.
Miért a Progressive Die a ZT-től?

Házon belüli Die Design

Gyorsaság pontossággal

Költséghatékonyság
Progresszív Die Press Fleet
Progresszív stancolási munkánk folytatódiknyitott fix asztalos mechanikus présekszervohajtású tekercselőtolásokkal felszerelve a precíz anyagmozgatás érdekében.
|
Nyomja meg a Modell gombot |
Űrtartalom |
Ágy mérete |
A legalkalmasabb |
|
JH21-200 |
200T |
1200mm x 800mm |
Nagy tartókonzolok, szerkezeti sajtolások, többüreges matricák |
|
JH21-125 |
125T |
1000mm x 600mm |
Közepes bonyolultságú, autóipari alkatrészek |
|
JH21-80 |
80T |
800mm x 500mm |
Nagy sebességű elektronika, csatlakozók, mikrobélyegzések |
|
JH21-45 |
45T |
600mm x 400mm |
Kis precíziós alkatrészek, kapcsok, kapcsok |
Anyaglehetőségek progresszív szerszámokhoz:
|
Paraméter |
Hatótávolság |
|
Anyagvastagság |
0,1-4,0 mm |
|
Tekercs szélessége |
300 mm-ig |
|
Progressziós hangmagasság |
Akár 2,0 mm-es (mikro-osztású alkalmazások) |
|
Állomások száma |
Akár 20 állomás kockánként |
|
Gyártási sebesség |
600-1200 SPM az alkatrész bonyolultságától függően |
Házon belüli Progresszív Die Design & Build
A kocka teszi az alkatrészt. Mi elkészítjük a kockát.
Szerszámtermünk fel van szerelve komplex progresszív szerszámok tervezésére és építésére, teljes egészében házon belül.
Tervező szoftver:CAD, UG (Unigraphics), SolidWorks a 3D szerszámtervezéshez és a szalagelrendezés szimulációjához.
Megmunkálás:8 DK7750 huzalos szikraforgácsoló gép bonyolult szerszámprofilokat vág. Felületi csiszolók és megmunkáló központok a szerszám alkatrészeket mikron tűréshatárig befejezik.
Halj próba:Szállítás előtt minden szerszámot kipróbálnak a gyártóprésen, a mintákat pedig az ügyfél jóváhagyása céljából.
Átfutási idők:
Egyszerű progresszív kocka (2-5 állomás):15-20 nap.
Komplex progresszív szerszám (10-20 állomás):30-45 nap.
Futó változások:A meglévő szerszámok módosítása befejeződöttóra, nem hetek.
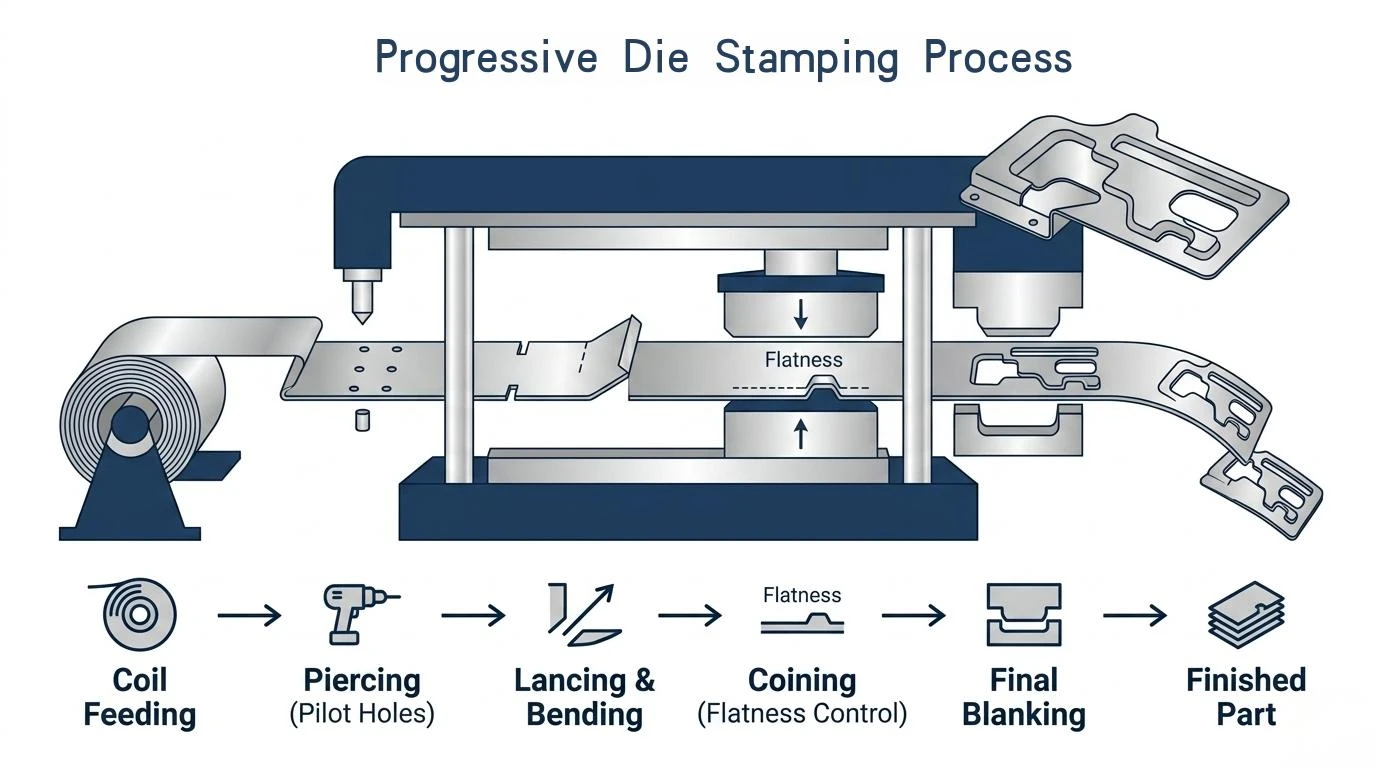
Tanulságok a terepről: A rosszul igazított sáv esete
Egy ügyfél progresszív szerszáma, amelyet egy másik üzletben építettek, olyan alkatrészeket gyártott, ahol a kritikus lyukminta eltolódott a futás során. A csík megfelelően haladt előre, de a vezetőcsapok alulméretezték az átlyukasztott lyukakat, így a csík elkalandozott.
Megoldásunk:Olyan precíziós földelési átmérőjű pilótacsapokat tervezünk, amelyek 0,01 mm-en belül illeszkednek az áttört furat méretéhez. A pilóták keményfém hegyekkel vannak ellátva a kopásállóság érdekében, így biztosítva, hogy a csíkok igazítása több millió találatnál is igaz maradjon. Ez bevett gyakorlat a ZT-nél – nem felárértékesítés.
Egy másik lecke: Miért érmünk bonyolult formák előtt?
A 90 fokos hajlítás bélyegzése egyszerű. Egy összetett görbe bélyegzéséhez visszarugós vezérléssel olyan mérőállomásokra van szükség, amelyek előtömörítik az anyagot. Ennek a lépésnek a kihagyásával szerszámköltséget takaríthat meg, de inkonzisztens geometriájú alkatrészeket állít elő. A pénzverő állomásokat standard mérnöki gyakorlatként vesszük figyelembe, nem opcióként.
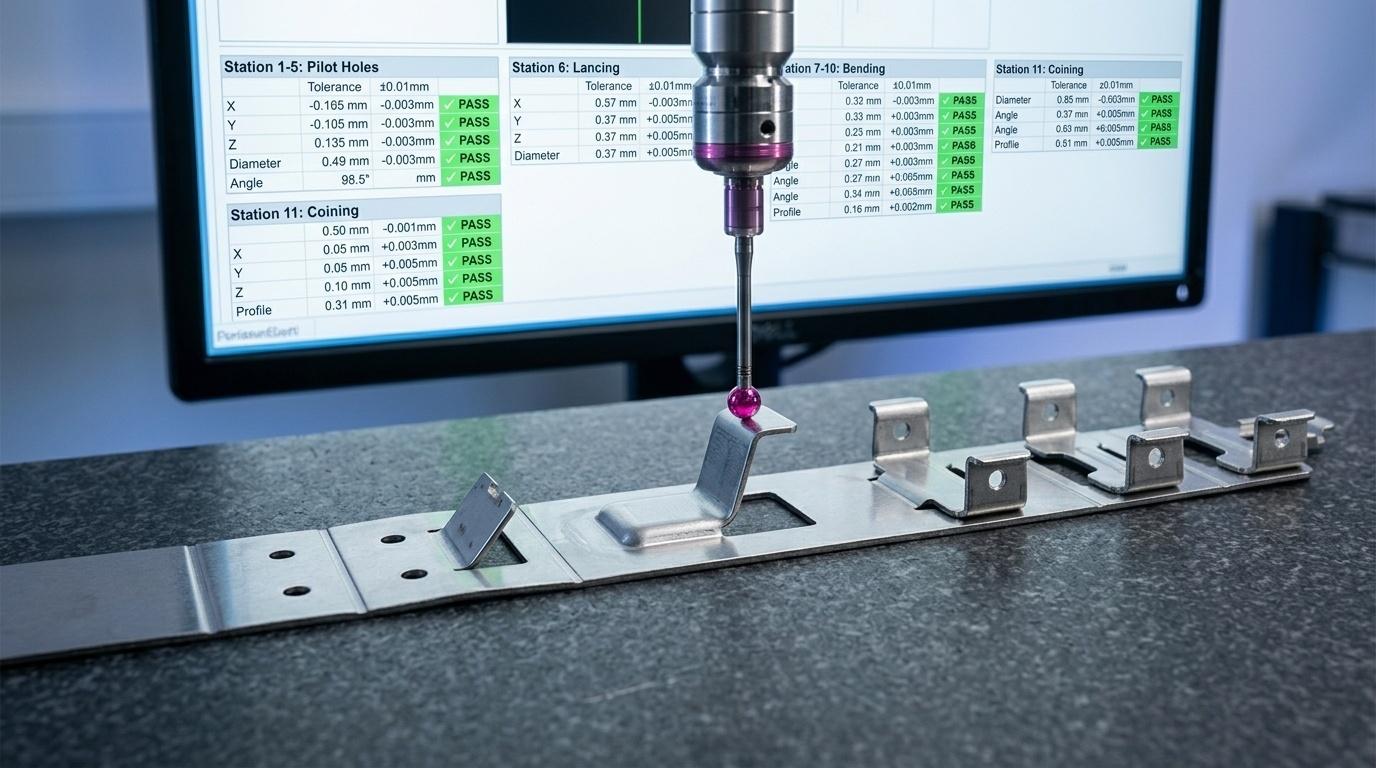
Minőségellenőrzés progresszív vágószerszámokhoz
Első cikk szerinti ellenőrzés (FAI):
Minden új vágószerszám a Xi'an Edward CMM teljes dimenziós elrendezésével kezdődik (0,005 mm-es pontosság). A gyártás megkezdése előtt minden kritikus jellemzőt a rajz alapján ellenőriznek.
Folyamat közbeni figyelés:
Csík igazítási érzékelők:Határozza meg az elakadást, és állítsa le a prést, mielőtt a szerszám megsérül.
Beépített érzékelők:Figyelje az alkatrész kilökődését és a szalag helyzetét.
Időszakos CMM-ellenőrzések:2 óránként mintákat vesznek, és a kritikus méreteket újra ellenőrzik.
Szerszámkopás kezelése:Nyomon követjük az elütések számát, és ütemezzük a megelőző karbantartást, az élezést, a kopott pilóták cseréjét, mielőtt azok befolyásolnák az alkatrész minőségét. A vezérlőtáblák nyomon követik a kritikus méreteket a kocka élettartama során.
Tanúsítványok:Gyártóbázisunk az IATF 16949:2016 és az ISO 9001:2015 szabványok szerint működik.
Reprezentatív progresszív szerszámalkatrészek
|
Rész |
Leírás |
Link |
|
Hullámos fém tömítések |
Progresszív matrica vágással az egyenletes hullámmagasság érdekében |
|
|
Hornyolt szögtartók |
Összetett hajlítások és rések egyetlen progresszív szalagban |
|
|
Elektromos érintkezőrugók |
Nagy sebességű progresszív, in-die coining és hőkezelés |
|
|
Precíziós EMI árnyékoló dobozok |
Mikroprogresszív, laposságszabályozó állomásokkal |
Kiszolgált iparágak
Autóipar
Tartók, ülések, csatlakozók, érzékelőházak az IATF 16949 szabvány szerint.
01
Elektronika
EMI-pajzsok, akkumulátorérintkezők, kivezetések - nagy sebességű, nagy hangerősségű.
02
Ipari
Tömítések, alátétlemezek, tartókonzolok – állandó minőség a mennyiségben.
03
Orvosi
Precíziós alkatrészek teljes nyomon követhetőséggel.
04
Gyakran Ismételt Kérdések
1. kérdés: Progresszív sajtoló vs. összetett sajtolószerszám – melyik a megfelelő részemről?
|
Funkció |
Progresszív Die |
Összetett Die |
|
Legjobb For |
Összetett alkatrészek több funkcióval, nagy hangerővel |
Egyszerű lapos részek (alátétek, lapok) |
|
Műveletek |
Több állomás, egymás után |
Minden funkció egy állomáson, egy mozdulattal |
|
Költség |
Magasabb szerszámköltség, alacsonyabb darabár mennyiségben |
Alacsonyabb szerszámköltség |
2. kérdés: Mi a minimális rendelési mennyiség progresszív sajtoláshoz?
A beállítási idő miatt a MOQ jellemzően 5000 darab. Kisebb mennyiséget tudunk szállítani, korrigált darabárral, hogy fedezze a beállítást.
3. kérdés: Hozzáadhat-e funkciókat egy meglévő progresszív kockához?
Igen. Házon belüli szerszámtermünkben lehetőség van a meglévő szerszámok módosítására – furat hozzáadásával, hajlítási szög megváltoztatásával, éremelő állomás hozzáadásával. Átfutási idő általában 3-5 nap.
Q4: Olyan alkatrészekre van szükségem, amelyek a bélyegzés után hőkezelést igényelnek. Tudod kezelni?
Igen. A berillium réz öregedését házon belül tudjuk elvégezni, és minősített hőkezelőkkel együttműködünk a szigorításhoz, a tokok keményítéséhez és a stresszoldáshoz. Mi irányítjuk a teljes folyamatot.

Készen állsz, hogy megvitasd progresszív die projektedet?
Töltse fel a rajzát. Szerszámmérnökeink biztosítják adie tervezési koncepció és költségvetési árajánlat 2 munkanapon belül.
Ezt a képességet támogató minőségi rendszerek

IATF 16949 tanúsítvány

ISO 9001 tanúsítvány
Ellenőrző berendezés:
Xi'an Edward CMM (0,005 mm)|Látásmérő rendszer (0,001 mm)|Beépített érzékelők|Csíkigazítás figyelése
ZT|Tianjin, Kína|info@zntmetal.com